
旋盤を導入・買い替える際に必ず検討対象になるのが「汎用旋盤」と「NC旋盤」のどちらを選ぶかという問題です。結論から言うと、両者の違いは単なる自動化の有無ではなく、加工対象のロット数・形状の複雑さ・作業者のスキル要件・将来の生産体制まで含めた選択になります。この記事では、両者の構造的な違いから、実際に中古機械を探す際のチェックポイント、現場でありがちな失敗まで整理して解説します。
結論・要点
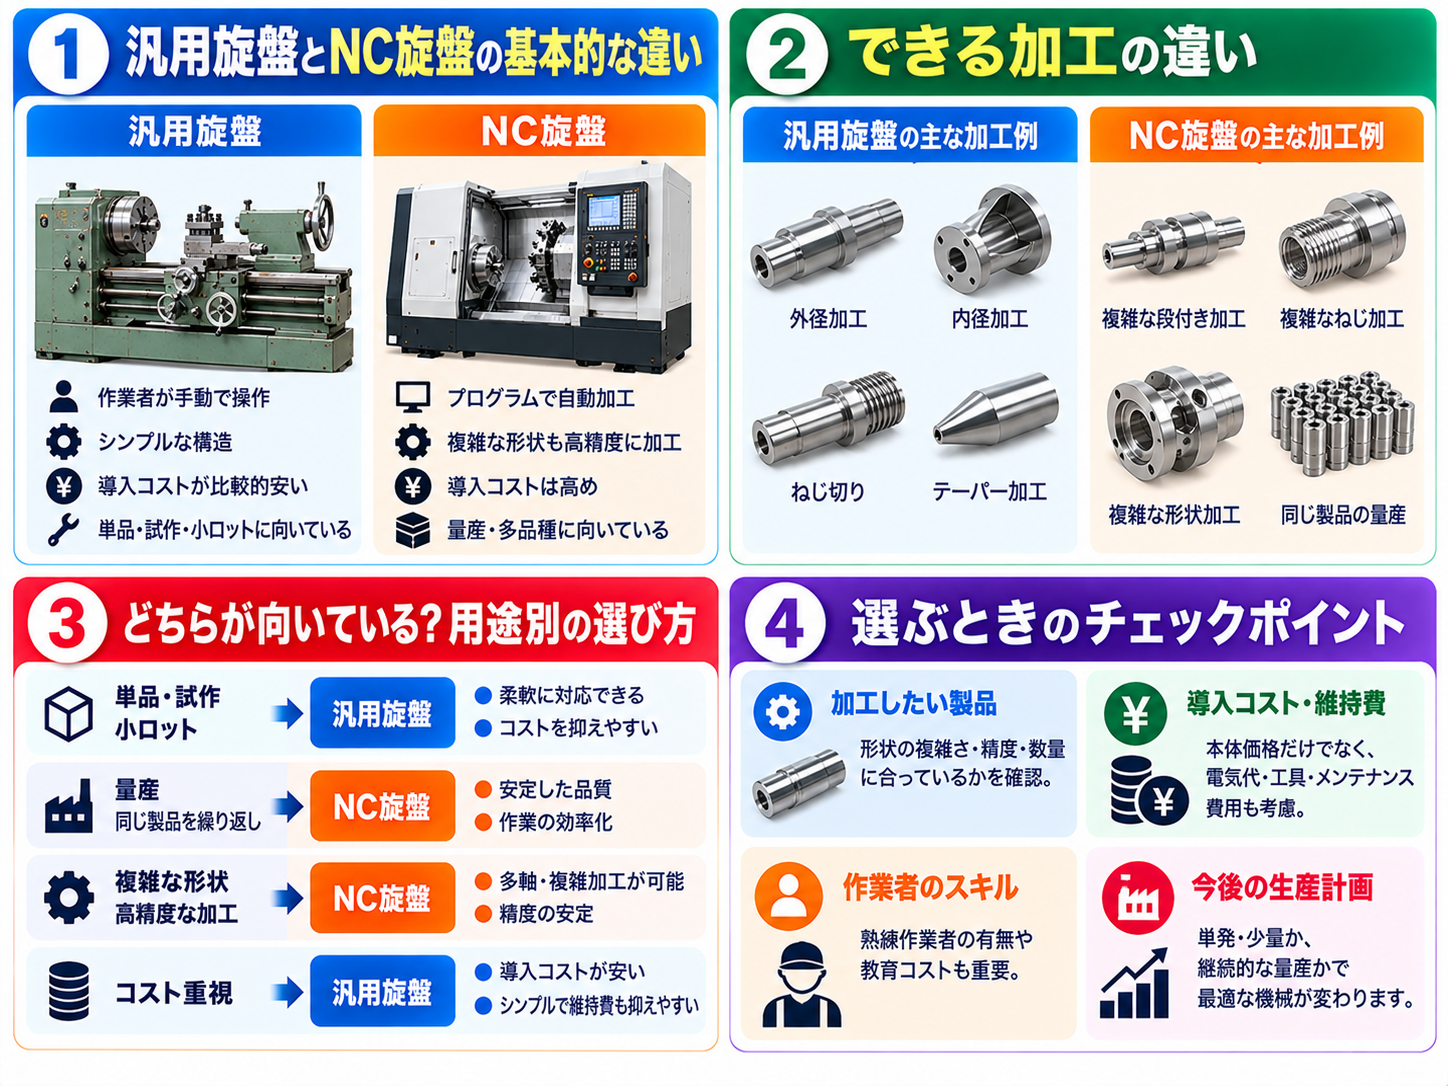
汎用旋盤は刃物台やテーブルの送りをハンドルやレバーで手動操作する旋盤で、NC旋盤は加工プログラムに従ってサーボモーターが自動で軸を動かす旋盤です。少量多品種で形状が単純、または試作・修理が中心であれば汎用旋盤が向き、量産品や複雑な形状、繰り返し精度が求められる場合はNC旋盤が適しています。中古市場では両者の価格帯や流通量も異なるため、自社の生産スタイルに合わせた選定が重要です。単純に「新しいから」「自動だから」という理由だけでNC旋盤を選ぶと、オペレーターの育成コストやプログラム作成の手間が想定以上にかかるケースもあります。
基礎説明
汎用旋盤の仕組みと特徴
汎用旋盤は、主軸でワークを回転させながら、刃物台を手動のハンドル操作で前後・左右に動かして切削する機械です。送り速度や切込み量は作業者が感覚と経験で調整するため、熟練したオペレーターの技量が仕上がり精度に直結します。構造はベッド・主軸台・心押台・刃物台といった比較的シンプルな部品構成で、電気系統への依存が少なく、保守がしやすいという特徴があります。中古市場でも長年稼働している機体が多く、修理部品の調達がしやすい点もメリットです。段取り替えの自由度が高く、1個だけの試作品や補修部品の加工、複雑な治具製作など、その場で寸法を微調整しながら加工する用途に強みがあります。
NC旋盤の仕組みと特徴
NC旋盤は数値制御(Numerical Control)によって刃物台の動きを自動化した旋盤です。加工したい形状や寸法をあらかじめプログラム(Gコードなど)として入力し、制御装置がサーボモーターを介してX軸・Z軸を自動制御します。一度プログラムを作成すれば、同じ形状の部品を高い再現性で繰り返し加工できるため、量産加工に向いています。さらに自動工具交換装置(タレット)を備えた機種では、複数工程を段取り替えなしで連続加工できるものもあります。主軸回転数や送り速度もプログラム上で細かく設定できるため、材質やツールに応じた最適な切削条件を再現しやすいのも利点です。一方で、プログラムの作成・修正には専用のオペレーション知識が必要で、複雑な加工ほど段取りに時間がかかる場合もあります。
両者を分ける構造的なポイント
両者の最大の違いは「制御方式」にありますが、実務上はそれに付随していくつかの違いが生まれます。まず剛性や主軸出力は、NC旋盤の方が高速・高負荷加工を想定した設計になっている機種が多く、連続生産に耐える構造を持つものが一般的です。また、NC旋盤は制御盤・サーボアンプ・エンコーダといった電装部品が多く、経年劣化や故障時の修理費用が汎用旋盤より高くなりやすい傾向があります。中古機械を検討する際は、機械本体の摩耗状態だけでなく、制御装置の動作確認やバックアップデータの有無も重要な確認事項になります。
選び方・チェックポイント
選定時は「何を」「どれくらいの数量」「どの精度で」作るのかを明確にした上で比較することが大切です。以下に代表的な判断軸をまとめます。
| 比較項目 | 汎用旋盤が向くケース | NC旋盤が向くケース |
|---|---|---|
| 生産ロット | 単品・小ロット・試作 | 中〜大ロットの量産 |
| 形状の複雑さ | シンプルな円筒・段付き形状 | テーパーや曲面など複雑形状 |
| 必要な再現性 | その都度微調整でOK | 同一形状を繰り返し高精度で加工 |
| オペレーターの技量 | 熟練工の経験に依存 | プログラム知識が必要だが標準化しやすい |
| 導入・維持コスト | 比較的安価で保守しやすい | 初期費用・電装系の修理費が高め |
この表はあくまで一般的な傾向であり、実際には加工内容と社内体制次第で最適解は変わります。例えば修理・メンテナンス業で不定形の部品を都度加工する場合は、NC旋盤よりも汎用旋盤の方が段取り時間を短縮できることが多いです。逆に自動車部品や機械部品の量産加工を請け負う工場では、NC旋盤による無人運転や夜間稼働が生産性向上に直結します。中古機械を選ぶ際は、主軸の芯ブレやベッドの摩耗といった機械的な状態に加え、NC旋盤であれば制御装置のメーカーやソフトウェアのバージョン、操作パネルの表示言語なども確認しておくと、導入後の運用がスムーズになります。
よくある失敗
一つ目の失敗は、自社の生産量に見合わないNC旋盤を導入してしまうケースです。少量多品種の試作加工が中心なのに高機能なNC旋盤を導入すると、プログラム作成の段取り時間が加工時間より長くなり、結果的に生産性が下がることがあります。原因は「自動化すれば効率が上がる」という思い込みにあり、回避策としては、現状の加工内容を数量・形状のパターンごとに洗い出し、本当に自動化のメリットが出るかを事前にシミュレーションすることが有効です。
二つ目の失敗は、中古のNC旋盤を購入したものの、制御装置のメーカーや仕様が自社の他設備と異なり、社内のプログラム資産やオペレーターのノウハウを活かせなかったケースです。制御装置ごとに操作方法やプログラム言語の細部が異なるため、慣れた制御システムと違う機種を導入すると教育コストがかさみます。回避策は、購入前に現在使用している制御装置との互換性や、操作研修の要否を確認しておくことです。
三つ目は、汎用旋盤を選んだものの、将来的に取引先から求められる加工精度や納期短縮の要求に対応できなくなったケースです。熟練オペレーターの退職と重なると、技術継承が追いつかず受注を断らざるを得なくなることもあります。将来の受注動向や人材計画も含めて、どちらの機種が中長期的に自社に合うかを検討することが望ましいです。
FAQ
Q1. 汎用旋盤とNC旋盤、中古で買うならどちらが安いですか?
一般的に汎用旋盤の方が構造がシンプルで流通量も多いため、同程度のベッド寸法であれば中古価格は抑えられる傾向があります。ただしNC旋盤は制御装置や工具交換機構の状態によって価格差が大きく、年式や搭載コントローラーによっては汎用旋盤より安価な個体が出ることもあります。価格だけでなく、加工内容に合っているかを優先して比較することが重要です。
Q2. NC旋盤の操作は未経験でも覚えられますか?
基本的なプログラム作成や操作パネルの扱いは、研修やOJTを通じて習得可能です。ただし複雑な形状の加工や切削条件の最適化には経験が必要で、習熟までには一定の期間がかかります。中古機械を導入する場合、販売店によっては操作説明や簡単な研修を受けられることもあるため、購入前に確認しておくとよいでしょう。
Q3. 汎用旋盤からNC旋盤への切り替えはどのタイミングで検討すべきですか?
受注が増えて同形状の繰り返し加工が増えてきたとき、または取引先から高い寸法再現性や短納期を求められるようになったときが一つの目安です。逆に単品・試作中心の業態であれば、無理に切り替える必要はありません。自社の受注構成の変化を定期的に見直し、加工時間や段取り時間のデータを基に判断するのが実務的です。
Q4. NC旋盤と汎用旋盤を両方保有するメリットはありますか?
あります。量産品はNC旋盤、試作や補修加工は汎用旋盤というように使い分けることで、それぞれの得意分野を活かせます。中古機械であれば両方を比較的抑えた投資で導入できる場合もあり、工場のラインナップに柔軟性を持たせたい企業では一般的な組み合わせです。
まとめ
汎用旋盤とNC旋盤の違いは、加工を人が操作するか、プログラムで自動制御するかという制御方式の違いに集約されます。その違いが、適した生産ロット、必要なオペレーターのスキル、導入・維持コストにまで波及します。中古機械を検討する際は、価格や年式だけでなく、自社の加工内容・将来の生産計画・社内の操作スキルに照らし合わせて選ぶことが、導入後のミスマッチを防ぐポイントになります。迷った場合は、現状の受注データを具体的な数字で整理した上で、両機種のメリット・デメリットを比較検討することをおすすめします。


