
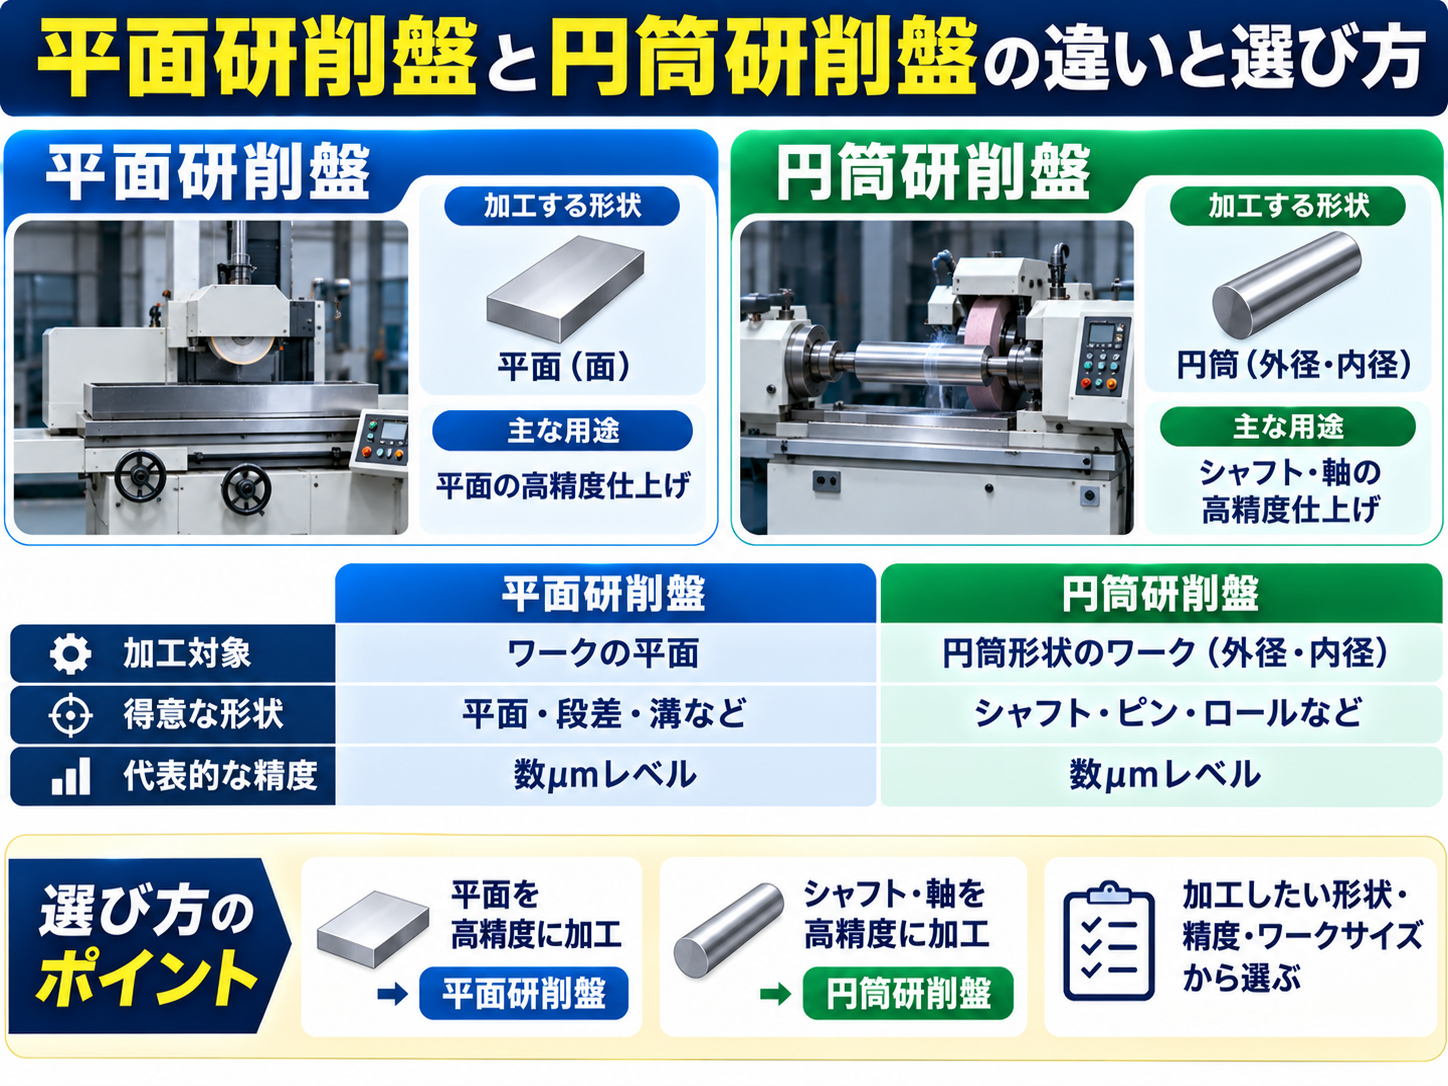
研削盤の導入や買い替えを検討する際、「平面研削盤」と「円筒研削盤」のどちらを選ぶべきか迷う担当者は少なくありません。結論から言えば、平面研削盤は平らな面を精密に仕上げる機械であり、円筒研削盤は丸物の外径・内径を高精度に仕上げる機械です。加工したいワークの形状によって選ぶべき機種が明確に分かれるため、まずは自社の加工対象を整理することが選定の第一歩になります。本記事では両者の構造上の違い、加工特性、中古機械を選ぶ際の注意点までを実務目線で解説します。
結論・要点
平面研削盤は水平方向に動くテーブル上にワークを固定し、回転する砥石を上下させて平面を削り出す機械です。一方、円筒研削盤はワーク自体を回転させながら砥石を当てて、円筒形状の外径や内径を研削します。つまり「ワークを動かして平面を作る」のが平面研削盤、「ワークを回して円を作る」のが円筒研削盤という構造的な違いが根本にあります。加工できる形状が異なるため、どちらか一方で代替することは基本的にできません。金型のパーツプレートなら平面研削盤、シャフトやピンゲージなら円筒研削盤というように、ワークの形状で機種選定がほぼ決まります。
基礎説明
平面研削盤の構造と特徴
平面研削盤は、マグネットチャックや治具でワークをテーブルに固定し、テーブルを左右または前後に往復させながら、上方に設置された回転砥石をワーク表面に当てて削る仕組みです。砥石は主軸に取り付けられ、縦軸方向(切込み方向)に微小送りをかけながら平面を仕上げていきます。テーブルの送り方式には往復台形式とロータリーテーブル形式があり、前者は角物のブロックやプレート、後者は円盤状のワークを効率よく加工する際に使われます。平面研削盤の主な用途は、金型のベースプレート、治具の基準面、ゲージ類の平面出しなど、「面の平坦度」と「面粗さ」が品質に直結する部品です。
円筒研削盤の構造と特徴
円筒研削盤は、主軸台と心押台でワークの両端を支持し、ワークを低速で回転させながら、砥石台に取り付けた砥石を外周に押し当てて削る方式が基本です。砥石自体も高速回転しており、ワークと砥石の回転差によって研削が進みます。外径を仕上げる「外径研削盤」と、穴の内面を仕上げる「内径研削盤」に大別され、両方の機能を持つ機種(万能研削盤)も存在します。センタレス研削盤という、センターを使わずワークを支持ブレードと調整車で挟んで連続研削する方式も円筒研削の一種で、量産部品の外径仕上げに向いています。円筒研削盤の主な用途は、シャフト、ピン、ロールなど回転体として機能する部品で、真円度や円筒度、同軸度といった精度が要求される加工です。
共通点と誤解されやすいポイント
どちらも砥石を使った「研削加工」という点は共通していますが、研削加工は旋削やフライス加工と比べて除去量が小さく、仕上げ加工として位置づけられる点も共通しています。そのため、荒加工は旋盤やマシニングセンタで行い、最終の寸法精度と面粗さを研削盤で仕上げるという工程分担が一般的です。この工程の流れを理解していないと、「研削盤さえあれば何でも削れる」という誤解につながりやすいので注意が必要です。また、平面研削盤でも円筒状のワークをロータリーテーブルで研削することは可能ですが、これはあくまで「上面・下面の平面を出す」加工であり、外径の真円度を出す円筒研削盤の役割とは異なります。この違いを混同すると、購入後に「思っていた加工ができない」というミスマッチが起こります。
選び方・チェックポイント
中古機械として平面研削盤・円筒研削盤を選定する際は、まず自社で扱う部品の形状と要求精度を明確にすることが出発点です。その上で、テーブルサイズやセンタ間距離といった加工可能寸法、主軸の精度、送り軸の摩耗状態を確認します。特に中古機の場合、長年の使用でベッドやテーブルの摺動面が摩耗しているケースがあり、平面度・真円度に直接影響するため、試削や精度検査表の確認が欠かせません。
| 比較項目 | 平面研削盤 | 円筒研削盤 |
|---|---|---|
| 主な加工対象 | 平面・溝 | 外径・内径・テーパ |
| ワークの動き | テーブル往復(固定) | ワーク自体が回転 |
| 代表的な適用部品 | 金型プレート、治具基準面 | シャフト、ピン、ロール |
| 精度の着目点 | 平面度・平行度・面粗さ | 真円度・円筒度・同軸度 |
| 代表的な付帯機能 | マグネットチャック、ロータリーテーブル | センタレス方式、内径研削ユニット |
この表のように、同じ「研削盤」というカテゴリでも精度の着目点が異なるため、検査成績書や実測データを確認する際は、自社が求める精度項目(平面度なのか真円度なのか)に対応した数値が記載されているかを必ずチェックしてください。また、砥石の交換頻度やドレッサー(砥石修正装置)の有無、クーラント装置の状態も、ランニングコストと加工品質に直結するため、現車確認時に合わせて見ておくと安心です。電源容量や設置スペース、搬入経路についても事前確認が必要ですが、これらは機種共通の一般的な導入準備として別途整理しておくとよいでしょう。
よくある失敗
一つ目の失敗例は、既存設備の延長で「とりあえず研削盤を追加した」結果、加工対象の形状に合わない機種を選んでしまうケースです。原因は、現場の担当者と購買担当者の間で「どの部品の、どの面を仕上げたいのか」という要件のすり合わせが不足していたことにあります。回避策としては、導入前に加工図面を基に必要な精度項目(平面度か真円度か)を明文化し、機種選定の判断基準として共有することです。
二つ目の失敗例は、円筒研削盤でセンタ間距離だけを見て選定し、実際にはワーク径が主軸台やチャックの許容範囲を超えていたというケースです。センタ間の長さは確認していても、最大振り(ワーク外径の許容寸法)の確認を怠ると、購入後に「長さは入るが太さが入らない」という事態になります。回避策は、長さと径の両方を仕様書と現車で突き合わせて確認することです。
三つ目の失敗例は、中古の平面研削盤でマグネットチャックの吸着力低下に気づかず導入し、薄物ワークの加工時に振動や寸法のばらつきが発生したケースです。マグネットチャックは消耗部品に近い性質があり、経年劣化によって吸着力が落ちることがあります。回避策は、試削時に薄物や小径ワークで実際に吸着・加工させてもらい、安定性を確認することです。
FAQ
平面研削盤と円筒研削盤はどちらを先に導入すべきですか?
どちらを優先すべきかは、自社で扱うワークの形状次第です。金型部品や治具が多い工場では平面研削盤、シャフトやロールなど回転部品を多く扱う工場では円筒研削盤の優先度が高くなります。両方の形状を扱う場合は、外注比率が高い工程を基準に、内製化による効果が大きい方から検討するのが現実的な進め方です。
円筒研削盤で内径と外径の両方を加工できますか?
機種によります。外径専用機、内径専用機のほか、外径・内径の両方に対応する万能研削盤も存在します。万能研削盤は汎用性が高い反面、専用機に比べて剛性や精度面で一長一短がある場合もあるため、主にどちらの加工頻度が高いかを基準に選定すると失敗しにくくなります。
中古の研削盤を選ぶ際、精度はどう確認すればよいですか?
検査成績書に記載された平面度・真円度などの数値を確認するとともに、可能であれば実際にワークを研削してもらい、自社で測定することが望ましいです。書類上の数値だけでなく、現在の機械状態を反映した実測値を確認することで、導入後のギャップを防げます。
平面研削盤でも丸いワークは加工できますか?
ロータリーテーブル付きの平面研削盤であれば、円盤状ワークの上面・下面といった平面を研削することは可能です。ただし、これは外径の真円度を出す加工ではなく、あくまで上下面の平面を仕上げるものです。外径精度が必要な場合は円筒研削盤が必要になります。
まとめ
平面研削盤と円筒研削盤は、同じ研削加工を行う機械でありながら、対象となるワーク形状と構造が根本的に異なります。平面研削盤は平らな面の精度を、円筒研削盤は回転体の真円度や円筒度を担う機械であり、用途を混同すると導入後のミスマッチにつながります。中古機械を選定する際は、加工対象の形状と要求精度を明確にした上で、テーブルサイズやセンタ間距離、精度検査表、消耗部品の状態まで確認することが、失敗しない導入の近道になります。


