
板金加工の現場で「まず板を寸法通りに切る」ために欠かせない設備がシャーリング(シャーリングマシン)です。プレスブレーキやタレットパンチプレスと混同されがちですが、役割はまったく異なり、金属板を直線状にせん断(切断)する専用機です。中古機械の購入を検討する際には、仕組みと種類を理解しておかないと、自社の板厚・材質・生産量に合わない機械を選んでしまうリスクがあります。本記事では、シャーリングの基本構造から選定時に確認すべき項目、よくある失敗事例まで、購入検討の実務に沿って解説します。
結論・要点
シャーリングとは、上刃と下刃のせん断力で金属板を直線切断する機械の総称で、素材の切り出し・端面整形・寸法出しに使われます。選定時は「切断できる板厚・板幅」「材質(軟鋼・ステンレス・アルミ)」「刃のクリアランス調整の可否」「機械式か油圧式か」の4点が特に重要です。既存のプレスブレーキやレーザー加工機とは工程が異なり、板取りの初工程を担うことが多いため、後工程との板厚・幅の整合性を見て選ぶ必要があります。
基礎説明
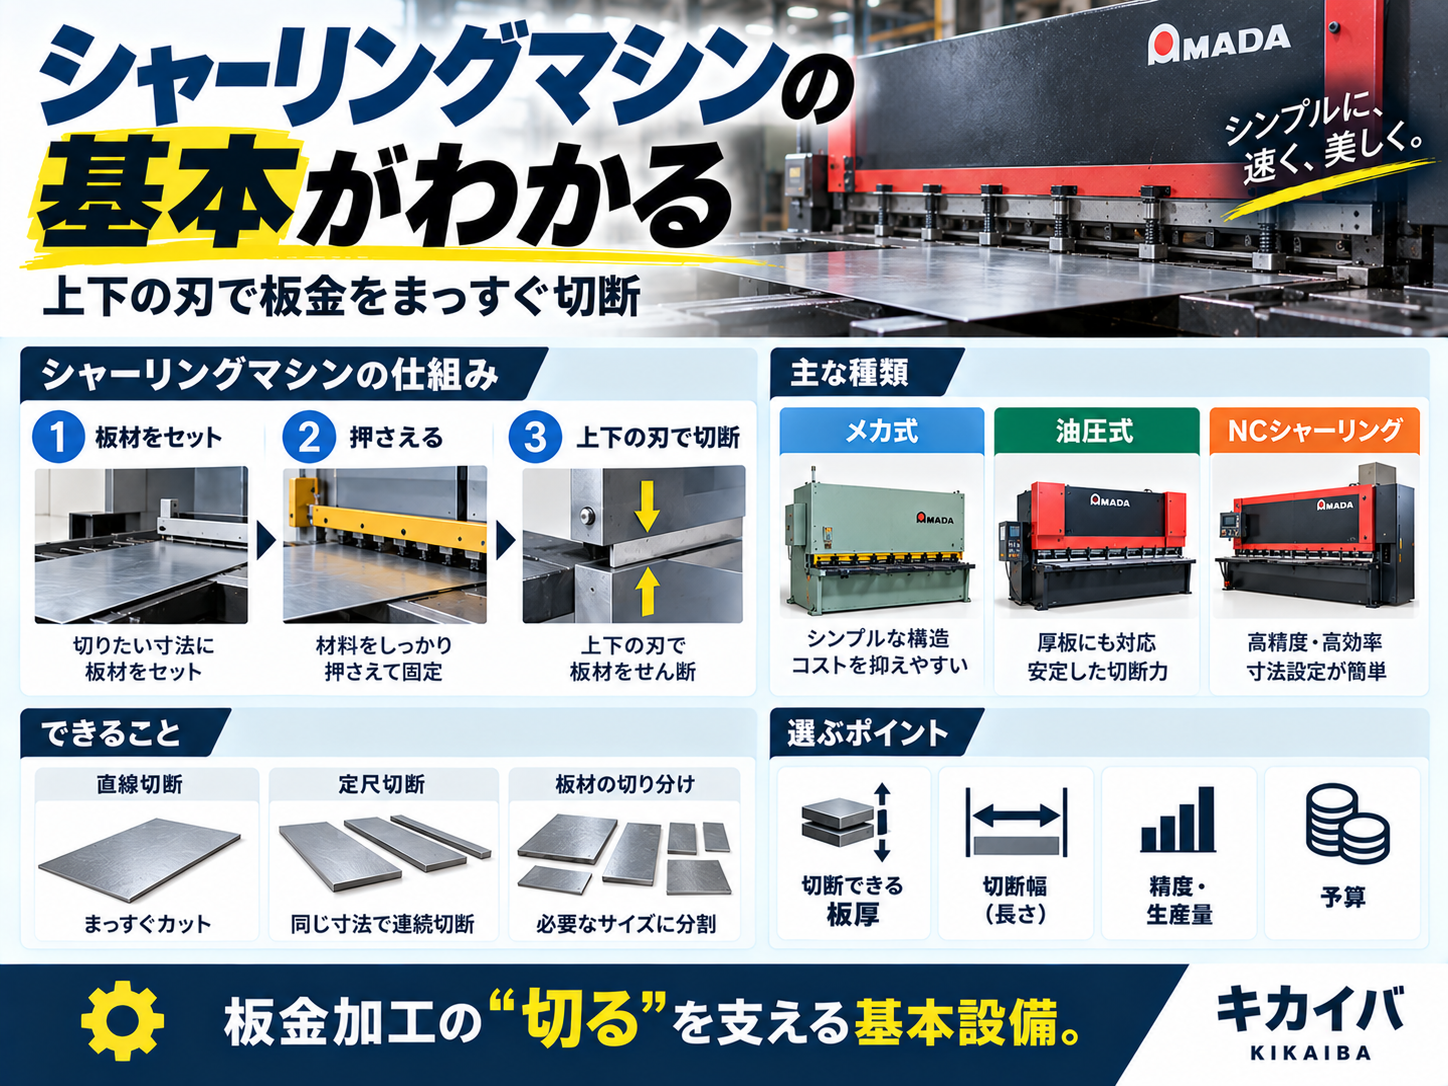
シャーリングは「せん断加工」を行う機械です。せん断加工とは、金属板を上下の刃で挟み込み、刃と刃のわずかな隙間(クリアランス)を利用して材料を破断させる加工方法を指します。ドリルやレーザーのように材料を削ったり溶かしたりするのではなく、刃で「切り裂く」イメージに近い加工です。この仕組みにより、比較的短時間で長尺の直線切断が可能になる点が最大の特徴です。
構造としては、上刃が可動し下刃が固定されている機種が一般的です。上刃は水平ではなく、わずかに傾斜(ラップ角)を持たせて取り付けられていることが多く、これにより一度に全幅を切断するのではなく、刃が徐々に材料に食い込む形になります。これにより必要な切断力を抑えつつ、切断時の衝撃や騒音を軽減しています。傾斜角の大小は機種によって異なり、板厚が厚くなるほど傾斜角が大きく設計される傾向があります。
駆動方式には大きく分けて機械式(メカニカル)と油圧式があります。機械式はフライホイールの回転エネルギーを利用してクラッチで上刃を駆動する方式で、高速な連続切断に向く一方、板厚のばらつきへの対応力はやや限定的です。油圧式は油圧シリンダーで上刃を押し下げる方式で、切断速度をコントロールしやすく、厚板や高張力材の切断に対応しやすいのが特徴です。近年の中古市場では油圧式が主流になっており、NC制御によって切断寸法やバックゲージ(材料の位置決め装置)の位置を自動設定できる機種も多く流通しています。
シャーリングで扱われる材質は軟鋼、ステンレス、アルミなど多岐にわたりますが、材質によって必要な切断力や刃の摩耗度合いが変わります。ステンレスは軟鋼に比べて硬く、同じ板厚でも大きなせん断力を必要とするため、機械の定格能力(板厚換算はあくまで軟鋼基準であることが一般的)を確認する際は、実際に加工する材質での能力を必ず販売店に確認することが重要です。
また、混同されやすい設備として、プレスブレーキ(曲げ加工機)、タレットパンチプレス(穴あけ・成形加工機)、レーザー加工機(熱で切断する非接触加工機)があります。シャーリングは直線切断専用であり、曲線や複雑形状の切断はできません。板取りの最初の工程として、コイル材や大判の鋼板を製品サイズに近い形へ荒切りする用途で使われることが多く、後工程でレーザーやプレスブレーキに送られるケースが一般的です。
選び方・チェックポイント
中古シャーリングを選ぶ際は、まず自社で扱う板厚・板幅の上限と下限を明確にすることが出発点です。オーバースペックな機械は初期費用も設置面積も無駄になりやすく、逆にアンダースペックだと将来の受注拡大に対応できません。以下は選定時に確認したい主要項目の比較です。
| 確認項目 | チェックのポイント |
|---|---|
| 最大切断板厚 | 自社の主力材質・板厚で余裕を持って切断できるか |
| 最大切断幅 | 扱う板のサイズ規格(例:3尺・4尺・6尺)に対応しているか |
| 駆動方式 | 機械式か油圧式か、切断速度と安定性のバランス |
| 刃の状態・クリアランス調整機構 | 刃の摩耗度、再研磨歴、隙間調整のしやすさ |
| バックゲージ精度 | 寸法決め装置の可動範囲と位置決め精度 |
| NC制御の有無 | 段取り替えの多い多品種少量生産に対応できるか |
刃(ブレード)の状態は特に重要です。刃は消耗品であり、再研磨を重ねると刃厚が薄くなり、クリアランス調整の余地が減っていきます。中古機を見る際は、刃の残り研磨代や交換履歴、直近のメンテナンス記録を確認しましょう。クリアランスの調整は板厚に応じて上下刃の隙間を変える作業で、これが適切でないと切断面にダレやバリ、反りが発生しやすくなります。現地確認の際は、実際に手持ちの端材を切ってもらい、切断面の状態を目視で確認することを強くおすすめします。
また、バックゲージの精度は量産時の寸法安定性に直結します。ボールねじ駆動かラックアンドピニオン駆動か、可動範囲はどこまでか、繰り返し精度はどの程度かを確認し、自社が求める公差に対応できるかを見極めることが重要です。設置環境についても、シャーリングは切断時に大きな荷重がかかるため、床面の強度や振動対策、周辺スペース(材料の搬入出動線)を事前に確認しておく必要があります。
よくある失敗
一つ目によくある失敗は、板厚スペックだけを見て材質を確認せずに購入してしまうケースです。カタログ上の「板厚6mmまで切断可能」という表記は多くの場合、軟鋼を基準にしています。実際にステンレスや高張力鋼を主に扱う工場がこの数値を鵜呑みにすると、実稼働時に能力不足でモーターやクラッチに過負荷がかかり、故障や刃の急激な摩耗につながります。購入前に、自社で扱う材質・板厚での実績や適用範囲を販売店に確認し、可能であれば試し切りをしてもらうことが回避策になります。
二つ目は、刃の状態を確認せずに価格の安さだけで選んでしまう失敗です。刃は再研磨・交換が前提の消耗部品ですが、状態が悪いまま使い続けると切断面の品質が安定せず、後工程での手直しが増えて結局コスト高になります。現地確認時に切断サンプルを必ず確認し、刃の交換・再研磨にかかる概算費用も見積もりに含めて総コストで判断することが重要です。
三つ目は、設置スペースや搬入経路を事前に検討せず契約してしまう失敗です。シャーリングは機種によって重量・全長が大きく、搬入経路の高さ制限や床の耐荷重を超えてしまうケースがあります。搬入業者による事前の現地調査を行い、クレーンの配置や解体搬入の要否まで含めて計画することが、追加費用や工期遅延を防ぐポイントです。
FAQ
シャーリングとプレスブレーキの違いは何ですか?
シャーリングは金属板を直線状に切断する機械で、プレスブレーキは切断済みの板を折り曲げて成形する機械です。工程としてはシャーリングで板取り・荒切りを行った後、プレスブレーキで曲げ加工を行う流れが一般的です。両者は用途が明確に異なるため、どちらか一方があれば済むという関係ではありません。
中古シャーリングの価格相場はどのくらいですか?
価格は板厚能力、駆動方式(機械式か油圧式か)、NC制御の有無、年式、刃の状態など複数の要因で変動します。同じ板厚能力でも状態や付帯機能によって差が大きいため、一概な相場を示すことは難しく、複数の販売店から見積もりを取って比較することをおすすめします。
刃の再研磨はどのくらいの頻度で必要ですか?
使用頻度、切断する材質・板厚、メンテナンス状況によって大きく異なるため一律の目安はありません。切断面にバリやダレが目立つようになったら再研磨のサインとされています。定期的に切断サンプルをチェックし、品質が落ちてきたタイミングで研磨業者に相談する運用が現実的です。
小規模工場でもシャーリングは導入できますか?
設置スペースと床の耐荷重が確保できれば、小型の機械式・油圧式シャーリングを導入している小規模工場は多くあります。ただし大型機は搬入・設置コストが高くなるため、扱う板厚・幅の実需に合った小〜中型機を中古市場で探すのが現実的な選択肢です。
まとめ
シャーリングは金属板を直線切断する専用機であり、プレスブレーキやレーザー加工機とは役割が異なる板取り工程の基本設備です。選定では板厚・板幅の上限だけでなく、実際に扱う材質での能力、刃の状態、クリアランス調整のしやすさ、バックゲージ精度を総合的に確認することが失敗を防ぐ鍵になります。中古機を検討する際は、カタログスペックだけで判断せず、現地での試し切りや刃のメンテナンス履歴の確認を必ず行い、搬入経路や設置環境まで含めて総コストで比較検討することをおすすめします。


