
製造業で機械選定を担当していると「マシニングセンタとは何か」「フライス盤やNC旋盤と何が違うのか」を改めて整理したい場面が出てきます。マシニングセンタは、工具を自動交換しながら複数の加工工程を1台でこなせる工作機械であり、多品種少量生産や複雑形状の部品加工で中心的な役割を担います。導入や中古機械の購入を検討する際は、単に「多機能だから」という理由だけでなく、自社の加工内容に合った軸数・テーブルサイズ・工具本数を見極めることが重要です。本記事では基礎知識から選び方、よくある失敗までを実務目線でまとめます。
結論・要点
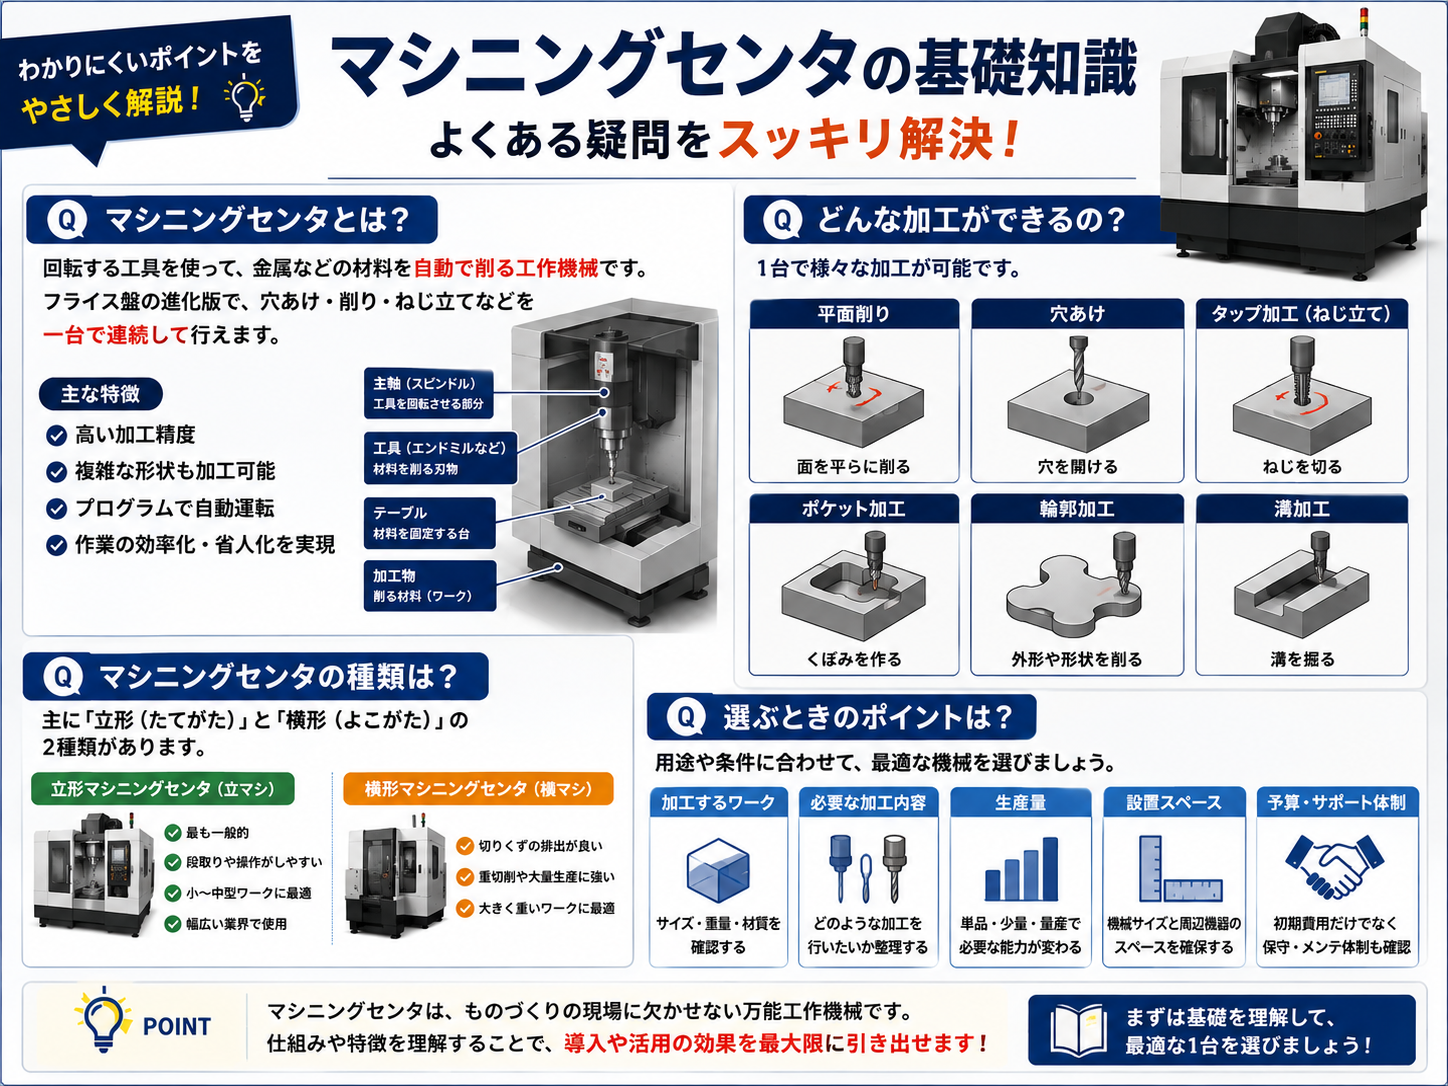
マシニングセンタとは、自動工具交換装置(ATC)を備え、フライス加工・穴あけ・中ぐり・タップ加工などを段取り替えなしで連続して行える数値制御(NC)工作機械のことです。最大の特徴は「多工程集約」にあり、1回の段取りで複数の加工面・複数の加工内容をこなせるため、加工精度のばらつきを抑えつつリードタイムを短縮できます。選定時は主軸の種類(立形・横形)、制御軸数、テーブルサイズ、工具マガジンの本数、主軸回転数とトルクのバランスを、自社が扱うワークサイズ・材質・生産ロットと照らし合わせて判断することが要点です。
基礎説明
マシニングセンタの基本構造
マシニングセンタは大きく「主軸ヘッド」「テーブル」「工具マガジン(ATC)」「NC制御装置」で構成されます。主軸に取り付けた工具を回転させてワークを削るという点はフライス盤と共通しますが、決定的に異なるのは工具マガジンによる自動工具交換です。あらかじめ複数の工具をマガジンにセットしておけば、加工プログラムの指示に従って主軸が自動的に工具を交換し、フライス加工からドリル加工、タップ加工まで連続実行できます。これにより、作業者が都度工具を手動で交換する手間や、それに伴う位置決め誤差の発生を抑えられます。
立形マシニングセンタと横形マシニングセンタ
マシニングセンタは主軸の向きによって大きく2種類に分かれます。立形マシニングセンタは主軸が垂直方向に配置されており、上からワークを削る構造です。段取りがしやすく、比較的コンパクトな設置面積で導入できるため、中小規模の加工現場で広く使われています。一方、横形マシニングセンタは主軸が水平方向にあり、パレットチェンジャーと組み合わせて多面加工を行うことが多く、量産や多面加工が必要な部品(自動車部品、油圧機器の筐体など)に向いています。横形は切りくずが下に落ちやすく連続加工に強い反面、機械本体が大型になりやすく設置スペースやクレーンの有無を事前に確認する必要があります。
制御軸数と加工できる形状
マシニングセンタは制御軸数によっても分類されます。X・Y・Zの直線3軸を制御する「3軸マシニングセンタ」が最も一般的で、平面的な加工や単純な立体形状に対応します。これに回転軸(A軸・B軸など)を加えた4軸・5軸マシニングセンタは、ワークを傾けながら複雑な曲面や多方向からの加工を1回の段取りで行えるため、金型部品や航空機部品、医療機器部品など高精度・複雑形状の加工に適しています。ただし軸数が増えるほど機械価格・メンテナンスコストも上がるため、自社の製品形状に対して過剰なスペックを選ばないことも重要な視点です。
関連用語の整理
マシニングセンタを理解するうえで押さえておきたい用語として、ATC(自動工具交換装置)、APC(自動パレット交換装置)、主軸テーパ(BT・HSKなど工具を主軸に固定する規格)、切削条件(主軸回転数・送り速度)があります。特にAPCは複数のワークを段取りしておき、加工中に次のワークをセットできる仕組みで、稼働率を高めたい生産現場では有無が大きな差になります。中古機械の情報を見る際も、これらの用語が仕様欄にどう記載されているかを確認すると、機械の実力をイメージしやすくなります。
選び方・チェックポイント
マシニングセンタを選定する際は、自社の加工内容とのマッチングを軸に、以下のポイントを具体的に確認することをおすすめします。
- 加工するワークの最大サイズ・重量とテーブルサイズ、可搬重量の余裕
- 求められる加工精度(一般公差か、金型レベルの高精度か)と機械の位置決め精度
- 工具マガジンの本数(多品種加工なら本数が多いほど段取り替えが減る)
- 主軸の回転数・トルク特性が、扱う材質(アルミ・鋼材・ステンレスなど)に合っているか
- 制御装置のメーカー(FANUC、三菱電機、シーメンスなど)と自社の使用経験・保守体制との相性
- 設置スペース、電源容量、天井高、搬入経路(特に横形・大型機は要注意)
立形と横形、3軸と5軸のどちらを選ぶかは、加工点数の多さと形状の複雑さで判断するのが基本的な考え方です。以下は選定時の目安を整理した比較です。
| 項目 | 立形3軸 | 横形3〜4軸 | 5軸 |
|---|---|---|---|
| 主な用途 | 単純〜中程度の形状、小ロット | 多面加工、量産 | 複雑曲面、多方向加工 |
| 設置スペース | 比較的省スペース | 大型になりやすい | 機種により様々 |
| 段取り替え頻度 | やや多い | パレット活用で削減可 | 少ない(1回段取りで完結しやすい) |
| 導入・維持コスト | 抑えやすい | 中〜高 | 高くなりやすい |
中古機械の場合はこれに加えて、稼働時間(アワーメーター)、主軸のガタや異音の有無、過去の修理・部品交換履歴、精度検査記録の有無も確認したいポイントです。中古工作機械全般の選び方については、当サイトの「中古工作機械の選び方|失敗しないためのチェックポイント」も参考にしてください。
よくある失敗
失敗例1:オーバースペックの機械を選んでしまう 将来の受注拡大を見込んで5軸マシニングセンタを導入したものの、実際の加工の大半が単純形状で3軸機で十分だったというケースがあります。原因は、現在の加工内容ではなく「将来こうなるかもしれない」という期待値だけで機種を決めてしまうことです。回避策としては、直近1〜2年の受注データや図面の傾向を分析し、必要な軸数・精度を具体的な加工事例に基づいて判断することが有効です。
失敗例2:設置環境の確認不足 中古の横形マシニングセンタを購入したものの、搬入経路の天井高やクレーン能力が不足しており、搬入だけで追加費用と工期がかかってしまう失敗もよく見られます。機械本体の仕様書だけでなく、実際の工場図面と照らし合わせて、搬入経路・基礎工事の要否・電源容量を事前に確認することが欠かせません。
失敗例3:工具マガジン本数とワークの工程数が合っていない 加工工程で必要な工具本数がマガジン容量を超えてしまい、結局途中で手動工具交換が発生し、当初期待していた自動化のメリットが薄れてしまうケースです。購入前に、想定する加工プログラムで実際に何本の工具を使うかを洗い出し、余裕を持ったマガジン本数の機種を選ぶことが対策になります。
FAQ
Q1. マシニングセンタとフライス盤の違いは何ですか?
フライス盤は主軸に取り付けた工具を手動または簡易な送り機構で動かして加工する機械で、工具交換も基本的に手動です。マシニングセンタはNC制御と自動工具交換装置を備えており、プログラムに従って複数の工具・工程を自動で連続実行できる点が大きな違いです。段取り替えの回数を減らせるため、量産や複雑形状の加工に向いています。
Q2. 中古のマシニングセンタでも十分な精度は出ますか?
定期的なメンテナンスと精度検査がされてきた機械であれば、中古でも実用上十分な精度を保っているケースは多くあります。ただし主軸のガタつきやボールねじの摩耗は目視だけでは判断しにくいため、可能であれば試削り確認や精度検査データの開示を販売店に依頼することをおすすめします。
Q3. 立形と横形、どちらを選べば良いですか?
単純な形状の部品を小〜中ロットで加工する場合は、設置スペースを抑えやすく段取りもしやすい立形が向いています。一方、複数面の加工が必要な部品を量産する場合は、パレットチェンジャーと組み合わせられる横形の方が稼働率を高めやすい傾向があります。最終的には自社の代表的なワーク形状で判断するのが確実です。
Q4. 5軸マシニングセンタは必ず必要ですか?
複雑な曲面や多方向からの加工が必要な部品を扱わない限り、5軸は必須ではありません。3軸や4軸でも治具を工夫すれば対応できる形状は多く、導入・維持コストも軸数が増えるほど高くなる傾向があります。自社の図面を分析し、実際に5軸でなければ加工できない形状がどれだけあるかを見極めてから判断することが重要です。
まとめ
マシニングセンタとは、自動工具交換機能を備え、複数の加工工程を1台・1回の段取りで完結できる工作機械です。立形・横形、3軸・4軸・5軸といった種類の違いは、扱うワークの形状・サイズ・生産ロットによって最適解が変わります。選定時はスペックの高さだけで判断せず、自社の実際の加工内容・設置環境・工具運用と照らし合わせることが失敗を防ぐ近道です。中古機械を検討する際は、稼働時間や精度検査記録など機械の状態を具体的に確認し、必要に応じて試削りなどで実力を見極めることをおすすめします。


