
金属加工の現場で「もう一段精度を上げたい」「表面粗さを追い込みたい」という場面で必ず候補に挙がるのが研削盤です。切削加工では届かないミクロン単位の寸法精度や鏡面に近い仕上げ面を実現できる一方、機械の種類や砥石の選定を誤ると期待した精度が出ないこともあります。本記事では研削盤とは何かという基礎知識から、代表的な種類、選び方のチェックポイント、よくある失敗まで、中古機械の購入検討にも役立つ形で整理します。旋盤やマシニングセンタとの役割の違いも押さえながら、自社の加工工程にどう組み込むべきかを考える材料にしてください。
結論・要点
研削盤は砥石という無数の微細な砥粒を持つ工具を高速回転させ、工作物の表面をわずかずつ削り取ることで高精度・高品位な仕上げ面を得る機械です。旋盤やフライス盤が「形を作る」工程を担うのに対し、研削盤は熱処理後の硬い材料を精密に仕上げる「最終工程」を担うことが多い点が特徴です。用途によって平面研削盤、円筒研削盤、センタレス研削盤などに分かれ、それぞれ得意な形状や精度域が異なります。導入検討では自社が求める精度・形状・生産数量を明確にした上で機種を選ぶことが重要です。
基礎説明
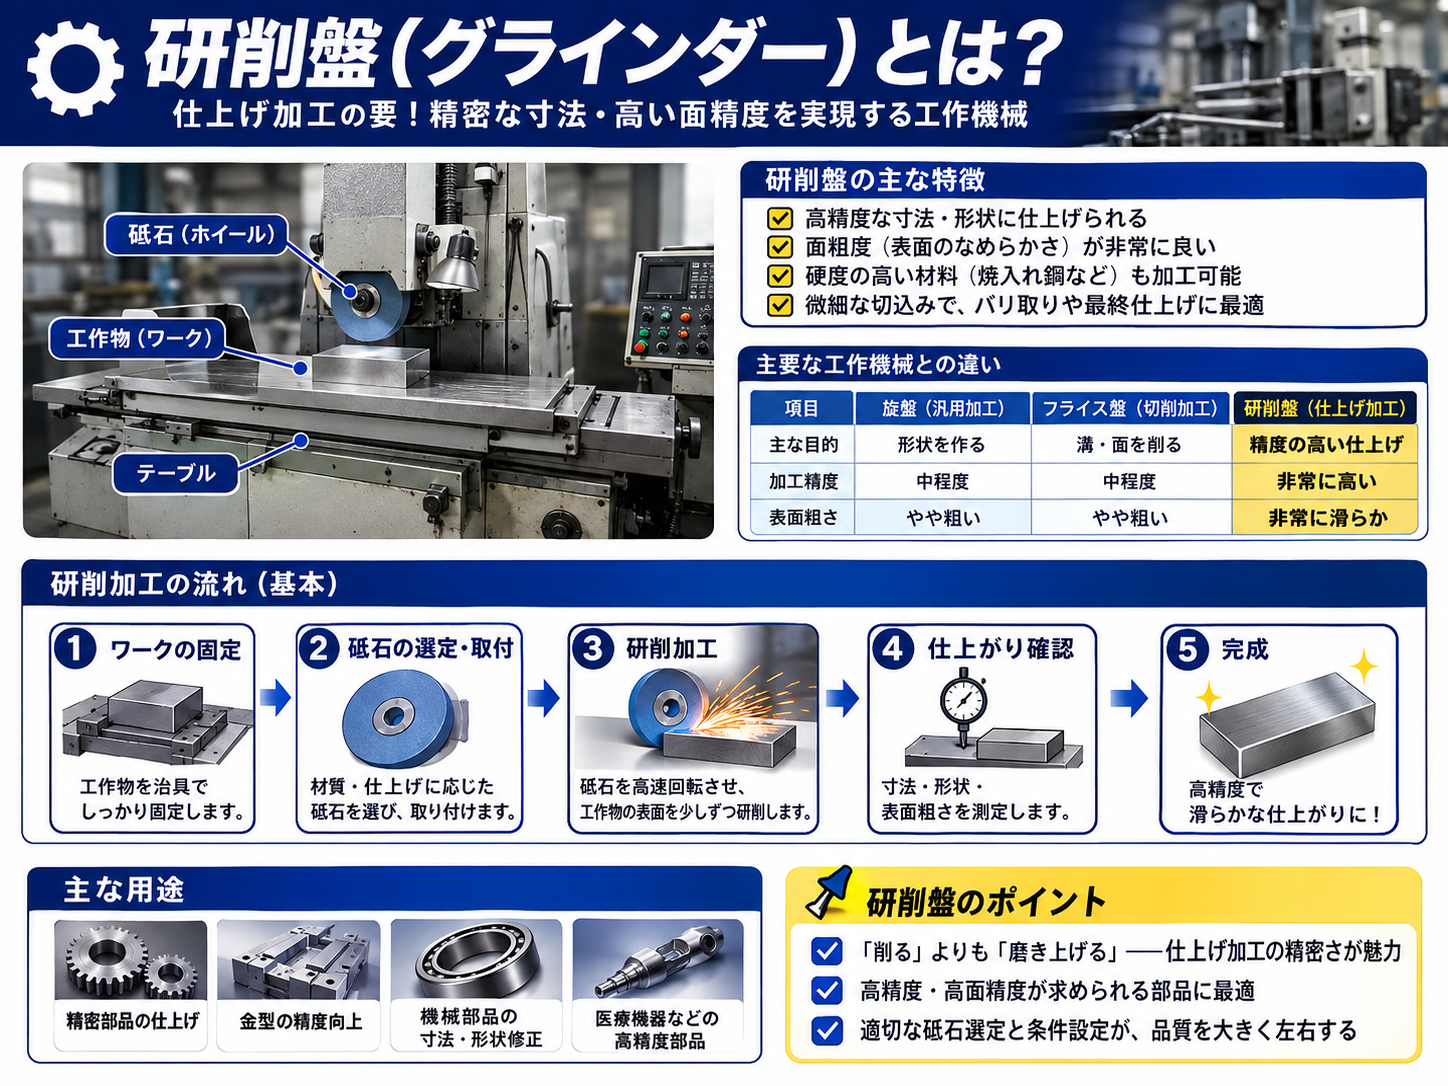
研削盤の基本原理は、円盤状の砥石を高速回転させ、その外周や側面に無数についた砥粒の刃先で工作物表面をごく薄く削り取ることにあります。砥粒一つあたりの切り込み量は非常に小さいため、切削加工に比べて発熱は集中しやすいものの、加工面の面粗さは格段に細かくなり、公差もミクロン単位まで追い込めます。焼入れなどの熱処理で硬くなった材料は通常のバイトやエンドミルでは削りにくくなりますが、砥石であれば硬度の高い材料でも安定して加工できるため、熱処理後の仕上げ工程として多用されます。
研削盤には工作物の形状や求める精度に応じていくつかの種類があります。平面研削盤は工作テーブルを往復させながら砥石で平坦な面を仕上げる機械で、金型のパーティング面や治具のベース面など、平面度と面粗さが求められる部品に使われます。円筒研削盤は工作物を回転させながら外周や内径を研削するもので、シャフトやピン、軸受まわりの部品加工に向いています。外径を研削する外径研削盤と、穴の内面を仕上げる内面研削盤に分かれることもあります。センタレス研削盤はセンタで支持せずに調整車と受け板で工作物を保持しながら連続的に研削する方式で、シャフト状の部品を大量に高速処理する量産現場で採用されることが多い機械です。このほか工具研削盤や歯車研削盤など、特定の対象物に特化した専用機も存在します。
砥石そのものにも種類があり、砥粒の材質(アルミナ、炭化ケイ素、CBN、ダイヤモンドなど)や結合剤、粒度によって適した被削材や仕上げ面粗さが変わります。同じ研削盤でも砥石選定を誤ると、目詰まりや目つぶれが起きて加工精度が安定しない、加工面に焼けが生じるといった問題につながります。また研削時には摩擦熱を抑えるために大量のクーラント(研削液)を供給するのが一般的で、クーラント供給系統の状態も機械の性能を左右する要素です。関連語として「ドレッシング」(砥石の目立て直し)、「ツルーイング」(砥石形状の修正)といった砥石メンテナンス作業があり、これらは研削精度を維持するうえで欠かせない工程になります。
旋盤やマシニングセンタが「材料を大きく削って形状を作る」工程を担うのに対し、研削盤は「すでに近い形状になっているものを微小量だけ精密に仕上げる」工程を担う点が本質的な違いです。そのため生産ラインでは、旋盤・マシニングセンタで荒加工・中仕上げを行い、熱処理を挟んで最後に研削盤で仕上げるという流れが一般的です。
選び方・チェックポイント
研削盤を選定する際は、まず自社が加工したい形状(平面・外径・内径・複雑形状)と、求める精度域・面粗さを明確にすることが出発点になります。そのうえで機械のテーブルサイズや振り(円筒研削盤の場合の加工可能径・長さ)が対象ワークに対応しているかを確認します。中古機械の場合は稼働時間や主軸・テーブル摺動面の摩耗状態、精度検査記録の有無も重要な判断材料です。特に主軸の振れや摺動面のガタは、外観からは分かりにくいため、可能であれば試し研削や精度測定の立会いを依頼することをおすすめします。
以下に代表的な研削盤の種類と特徴を整理します。
| 種類 | 得意な形状・用途 | 特徴・注意点 |
|---|---|---|
| 平面研削盤 | 平坦面、金型のパーティング面 | テーブルサイズと平面度の確認が重要 |
| 円筒研削盤 | シャフト、ピン、軸受部品 | センタ精度・主軸振れが仕上がりを左右 |
| センタレス研削盤 | 大量生産の丸物部品 | 段取り替えに調整の熟練が必要 |
| 工具研削盤 | ドリル・エンドミルなどの刃物 | 刃先角度の再現性がポイント |
このほか、電源容量や設置スペース、クーラント処理設備の有無、集塵設備(研削粉じん対策)といった周辺インフラの確認も欠かせません。研削盤は稼働中に細かい砥粒の粉じんや研削液のミストが発生するため、既存の工場設備でどこまで対応できるかを事前に確認しておくと、導入後のトラブルを防げます。また制御方式についても、手動操作の汎用機か、NC制御で自動送りやプログラム加工ができる機種かによって、想定する生産量や加工の再現性が大きく変わってきます。少量多品種であれば汎用機、量産・高精度の繰り返し加工が必要ならNC研削盤が適しているケースが多いです。
よくある失敗
一つ目によくある失敗は、加工したい形状や精度に合わない機種を選んでしまうケースです。例えば内径研削が必要な部品に対して円筒外径研削しかできない機械を導入してしまうと、外注に頼らざるを得ず、結局コストも納期も改善しないという事態になります。原因は導入前に加工対象物の形状・寸法・要求精度を十分に洗い出せていないことにあります。回避策としては、実際に加工する部品図面をリストアップし、必要な加工範囲(最大径・長さ・穴径など)を数値で明確にしたうえで機種選定することです。
二つ目は中古機械の主軸精度や摺動面の摩耗を見落として購入してしまう失敗です。研削盤は微小な加工を行う機械であるため、わずかな主軸の振れやテーブルのガタでも加工精度に直結します。外観がきれいでも内部の精度が落ちている個体は珍しくありません。回避策として、購入前に精度検査記録の提示を求める、可能であれば試し研削をしてもらい面粗さや寸法のばらつきを確認する、といった事前確認を徹底することが有効です。
三つ目は砥石やクーラントなど周辺消耗品・設備への投資を見込んでいなかった失敗です。研削盤本体の価格だけを見て予算を組んでしまうと、実際に稼働させる段階で砥石の種類選定・ドレッシング工具・クーラント供給設備・集塵設備といった追加コストが発生し、想定外の出費になることがあります。導入時には本体価格だけでなく、これらランニングコストや周辺設備投資も含めた総額で検討することが失敗を避けるポイントです。
FAQ
研削盤と旋盤の違いは何ですか?
旋盤はバイトで材料を大きく削って形状を作る加工機で、比較的短時間で大きな除去量をこなせます。一方、研削盤は砥石で微小量ずつ削るため加工時間はかかりますが、精度と面粗さでは旋盤を上回ります。一般的には旋盤で荒加工・中仕上げを行い、熱処理後に研削盤で最終仕上げをするという役割分担がとられます。
中古の研削盤を選ぶ際、特に確認すべき点は何ですか?
主軸やテーブル摺動面の摩耗状態、精度検査記録の有無、砥石軸のベアリング状態が重要です。加えてクーラント供給系統や集塵設備の劣化状況も稼働後のトラブルに直結するため確認しておくと安心です。可能であれば試し研削で実際の加工精度を確認することをおすすめします。
研削盤にはどのような砥石を使えばよいですか?
被削材の硬度や求める面粗さによって適した砥粒材質(アルミナ、炭化ケイ素、CBN、ダイヤモンドなど)や粒度が異なります。焼入れ鋼など硬い材料にはCBN砥石が使われることが多く、一般的な鋼材にはアルミナ系砥石が広く使われています。砥石メーカーや機械メーカーに用途を伝えて選定するのが確実です。
研削盤の導入で見落としがちなコストは何ですか?
本体価格以外に、砥石やドレッシング工具などの消耗品費、クーラントの補充・処理費用、集塵設備の設置・維持費が発生します。これらは導入後継続的にかかるランニングコストであるため、初期投資だけでなく年間の運用コストも含めて予算計画を立てることが大切です。
まとめ
研削盤は砥石の微小な切削作用によって高精度・高品位な仕上げ面を実現する工作機械で、平面研削盤・円筒研削盤・センタレス研削盤など用途に応じた種類があります。旋盤やマシニングセンタが形状を作る工程を担うのに対し、研削盤は熱処理後の最終仕上げを担う位置づけです。導入や中古購入の際は、加工対象の形状・精度要求を明確にしたうえで機種を選び、主軸精度や摺動面の状態、周辺設備のコストまで含めて総合的に検討することが失敗を避ける鍵になります。


